


Högpresterande specialkeramik är en klass av högpresterande keramiska material gjorda av artifici......
READ MOREKatalysatorskalguide | Material, Design & Custom Sourcing
När en avgassystemintegratör eller inköpsingenjör utvärderar en katalysator, är den första komponenten som specificeras vanligtvis det washcoated substratet. Men den del som fysiskt ansluter det substratet till avgasledningen, skyddar det från vibrationer och termiska stötar och avgör om hela enheten överlever 100 000 miles av vägsalt, värmecykling och mekanisk missbruk är katalysatorns skal. Om skalgeometrin är fel spricker underlaget. Om svetsen läcker, går utsläppen förbi katalysatorn. Om materialet är underspecificerat, perforerar korrosion huset långt innan ädelmetallerna deaktiveras.
Den här guiden förklarar vad ett omvandlarskal faktiskt gör, hur dess material- och tillverkningsval påverkar hållbarheten och exakt vilka tekniska parametrar som ska skickas till en tillverkare när du behöver ett anpassat katalysatorskal för ett OEM- eller eftermarknadsprogram.
Vad är ett katalytiskt omvandlarskal och varför spelar det någon roll?
Katalysatorskalet är det yttre metallhöljet som omsluter katalysatorsubstratet, som vanligtvis är en keramisk bikakestruktur eller en metallisk foliestruktur. Den utför tre funktioner samtidigt:
- Strukturellt skydd: Skalet absorberar mekaniska belastningar från avgassystemet, vägpåkörningar och termisk expansion, vilket håller det spröda keramiska underlaget intakt.
- Gasinneslutning och distribution: Det tvingar avgaser att passera genom substratkanalerna snarare än att läcka runt kanterna.
- Värmehantering: Skalet, tillsammans med en isolerande matta, håller kvar värmen inuti omvandlaren, vilket hjälper katalysatorn att nå light-off temperatur snabbare och bibehåller omvandlingseffektiviteten.
Katalysatorer har varit standardutrustning på passagerarfordon på den amerikanska marknaden sedan 1975, när EPA-reglerna först tvingade utsläppskontroller. I moderna bensinmotorer måste skalet tolerera ett typiskt driftstemperaturintervall på 400 till 900°C under normal körning, med enstaka toppar över det under högbelastningsförhållanden eller regenereringshändelser. Under samma driftsperiod måste skalet rymma skillnaden i termisk expansion mellan metallhöljet och det keramiska underlaget, varför en dämpningsmatta alltid placeras mellan de två. Ett korrekt konstruerat skal är därför inte bara en behållare; det är en strukturell komponent som direkt påverkar livslängden och regelefterlevnaden för hela avgasreningssystemet.
Anatomi av ett katalysatorskal: viktiga strukturella komponenter
En komplett katalysatorskalsenhet är inte en enda stämplad metallbit. Det är en svetsad enhet gjord av flera formade delar, som var och en tjänar ett specifikt syfte.
Skalkropp
Den huvudsakliga cylindriska eller ovala kroppen som omsluter substratet. Dess innerdiameter måste anpassas till underlagets ytterdiameter, plus tjockleken på monteringsmattan och ett kontrollerat kompressionsspel. För keramiska substrat med en ytterdiameter på 118,4 mm är skalets innerdiameter typiskt dimensionerad för att uppnå en specifik mattdensitet efter konservering, vanligtvis i intervallet 0,4 till 0,7 g/cm². Detta spelrum är en av de mest kritiska designdimensionerna i hela monteringen.
Konsektioner
Dessa är de avsmalnande inlopps- och utloppssektionerna som övergår från skalkroppen till avgasrörets diameter. Konvinkeln påverkar avgasflödesfördelningen över substratytan. En alltför aggressiv vinkel skapar ojämnt flöde och ökat mottryck.
Värmesköld
En separat metallkåpa, vanligtvis med en luftspalt, som minskar underkroppstemperaturen och skyddar omgivande komponenter från strålningsvärme.
Flänsar, klämmor och konsoler
Flänsar med dubbar eller klämmor ansluter enheten till avgassystemet. Monteringsfästen bär vikten av omvandlaren och isolerar den från överdriven vibration.
När du köper en svetsad komponent från en katalysatortillverkare, till exempel en monolitisk katalysatorsvetsad enhet , köper du hela paketet: skal, koner, flänsar och monteringsdetaljer. Den inre diametertoleransen och koncentriciteten hos skalkroppen i förhållande till konerna är det som avgör om den sammansatta omvandlaren kan installeras utan ytterligare mellanlägg.
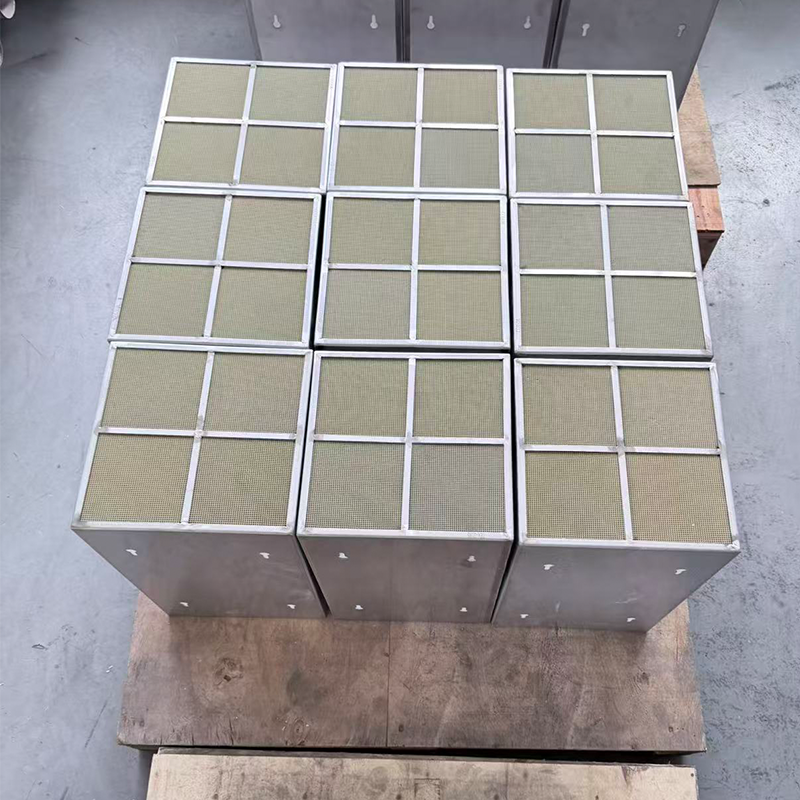 Partihandel Monolithic Catalyst Welded Piece Factory, leverantörer - Longyou Shuochun Longyou Shuochun New Material Technology Co., Ltd är Kinas grossistleverantörer av Monolithic Catalyst Welded Piece och Monolithic Catalyst W... Visa produkt →
Skalmaterial: Hur man väljer mellan rostfritt stål och aluminiserat stål
Att välja rätt katalysatormaterial är en kompromiss mellan korrosionsbeständighet, temperaturtolerans, kostnad och förväntad livslängd. Det finns inget universellt korrekt material, men det finns tydliga tillämpningsbaserade riktlinjer.
| Material | Temperaturgräns | Korrosionsbeständighet | Relativ kostnad | Bäst lämpad för |
|---|---|---|---|---|
| 409 rostfritt stål | ~850°C kontinuerligt | Bra i avgaskondensat och vägsalt | Måttlig | Personbilar, lätta lastbilar, de flesta applikationer på väg |
| 304 rostfritt stål | ~900°C kontinuerligt | Utmärkt allmän korrosionsbeständighet, bra gropfrätningsbeständighet | Hög | Hög-temperature applications, marine environments, off-road equipment |
| Aluminiserat stål | ~650°C effektiv | Bra initialt, bryts ned när aluminiumbeläggningen oxiderar | Låg | Kostnadskänsliga program, icke-vägmaskiner, applikationer med kort livslängd |
Rostfria stålsorter
För vägfordon är 409 rostfritt stål standard för industrin. Den innehåller ungefär 11 % krom, vilket ger tillräcklig oxidationsbeständighet vid avgastemperaturer och god beständighet mot det sura kondensatet som bildas i ett kallt avgassystem. För miljöer med hög temperatur eller mycket korrosiva, tillför 304 rostfritt stål nickel och mer krom, vilket förbättrar både hållfastheten vid temperatur och motståndskraften mot gropfrätning från vägsalt. Det är därför som många tunga och marina applikationer specificerar 304.
Aluminiserat stål
Aluminiserat stål är ett kostnadseffektivt alternativ, men dess livslängd begränsas av den uppoffrande aluminiumbeläggningen. När beläggningen diffunderar eller oxiderar bort under ihållande värme, korroderar basstålet snabbt. Det är fortfarande ett praktiskt val för lågkostnadsutrustning med en definierad livslängd, såsom vissa entreprenadmaskiner eller generatoraggregat där avgastemperaturerna sällan håller över 600°C.
Regleringstrenden spelar roll här. Strängare standarder som Euro 6 kräver katalysatorer för att bibehålla konverteringseffektiviteten under längre hållbarhetsperioder, vilket driver OEM-tillverkare mot skal av rostfritt stål av högre kvalitet. A Euro 6 standard metalliskt substrat kräver också ett skalmaterial som klarar den högre temperaturstabiliteten hos metallfoliesubstrat utan korrosion eller avlagringar. Om ditt program är inriktat på Euro 6, planera för ett skal av rostfritt stål istället för aluminiserat stål.
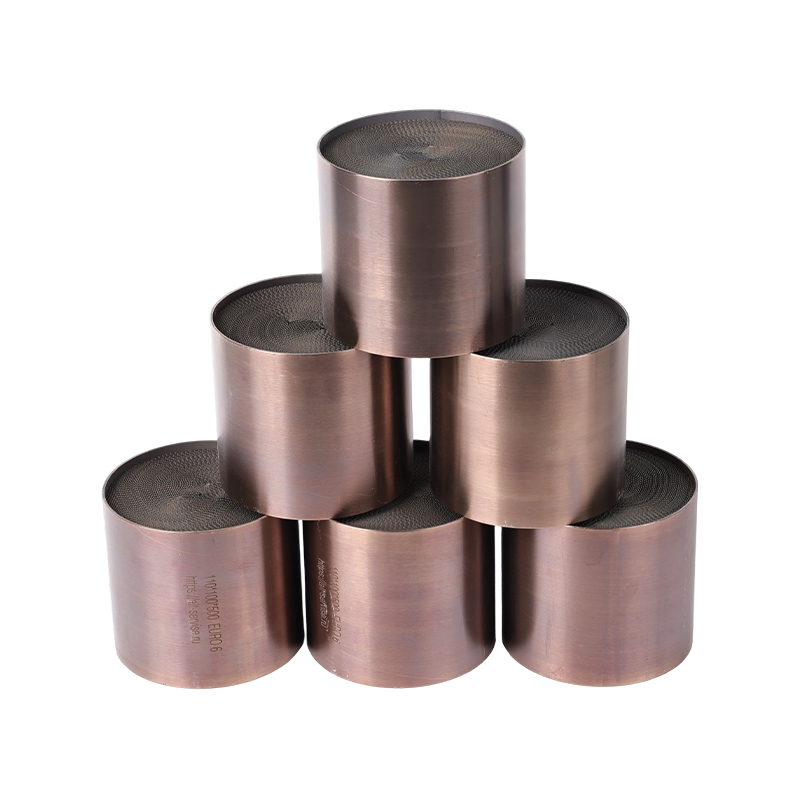 Partihandel Metalliskt substrat med hög ädelmetallhalt – Euro 6-standard Facto Longyou Shuochun New Material Technology Co., Ltd är Kina grossist Metalliskt substrat med högt innehåll av ädelmetaller – Euro 6 standardupp... Visa produkt →
Hur skal integreras med katalysatorsubstrat och beläggningar
Skalet är inte utformat isolerat. Den måste konstrueras kring den specifika substrattypen, som är den keramiska eller metalliska bikakekärnan. Integreringsmetoden skiljer sig markant beroende på det valet.
Keramiska underlag och monteringsmattor
Keramiska substrat, såsom kordierit, är styva men spröda. De expanderar mycket mindre än stålskalet under värme. För att hålla dem säkert lindas en svällande eller icke-svällande matta runt substratet, och den lindade förpackningen pressas eller dras sedan in i skalet. Mattan applicerar jämn kompression som säkrar underlaget under vibrationer och upptar skillnaden i termisk expansion. Skalet måste därför ha en noggrant kontrollerad inre omkrets och en ren invändig yta, fri från svetsstänk eller grader som kan slita sönder mattan vid montering.
Metalliska substrat och direkt fixering
Metalliska substrat, gjorda av korrugerad och platt metallfolie, är mer formbara och kan överleva mekanisk fixering. De är ofta svetsade direkt på skalkroppen eller hålls med en tät passform. Denna design eliminerar mattan och förbättrar värmeöverföringen, men det betyder att skalet måste matcha den termiska expansionen av den metalliska kärnan. Om skalet expanderar mer än kärnan lossnar substratet; om det expanderar mindre spänns substratet. Leverantören måste känna till substratets materialkvalitet och celldensitet för att välja en skaltjocklek och material som rör sig samman termiskt.
Beläggningsöverväganden
Skalet interagerar också med beläggningsprocessen. Ett washcoated substrat ändrar dimension något eftersom den aktiva beläggningen lägger till ett tunt lager till kanalväggarna. Om skalet är dimensionerat för ett obestruket substrat kan den belagda enheten ha en högre mattkompression än avsett, vilket ökar risken för sprickbildning under termisk cykling. Av denna anledning, a trevägskatalysator bör alltid dimensioneras baserat på det färdiga, tvättbelagda underlagets dimensioner, inte de kala underlagets dimensioner. När samma tillverkare utför både beläggning och skalmontering är denna oöverensstämmelse lätt att kontrollera.
 Anpassade tillverkare av trevägskatalysatorer, leverantörer Longyou Shuochun New Material Technology Co., Ltd. är tillverkare av trevägskatalysatorer för fordon i Kina och anpassade trevägskatalytiska ka... Visa produkt →
Tillverkningsprocess: Från plåt till färdigt skal
Tillverkningsvägen för ett omvandlarskal beror på dess form och volym. Att förstå processen hjälper dig att utvärdera leverantörernas förmåga och inspektera kvaliteten vid rätt kontrollpunkter.
Stämpling
Stora, runda eller ovala skal formas genom stansning, ofta i två halvor som är längssvetsade, eller genom att rita en kopp som sedan putsas. Stämpling ger tät dimensionell repeterbarhet, vilket är viktigt när många identiska enheter monteras på en enda linje.
Valsning och svetsning
För mindre kvantiteter eller anpassade diametrar rullas en platt plåt till en cylinder och stängs med en längsgående sömsvets. Sedan läggs konerna, flänsarna och fästena till via omkretssvetsning. Valsade skal är mer flexibla i diameter och längd, vilket gör dem till standardmetoden för skräddarsydda katalysatorelement.
Kvalitetskontrollpunkter i skaltillverkning
De viktigaste dimensions- och integritetsfunktionerna är enkla, men var och en kräver en specifik inspektionsmetod:
- Svetsläckagetäthet: Testning av tryckluft eller heliumläckage säkerställer att ingen gas passerar substratet runt skalsvetsarna.
- Skalets rundhet: Ovalitet utöver spec skapar ojämn mattkompression och lokala stresspunkter på underlaget.
- Väggtjocklek konsistens: Vid stansning eller valsning kan gallring med snäva radier minska korrosionslivslängden på exakt de punkter som möter vägspray.
- Ändytans planhet: En icke-plan ändyta gör det svårt att rikta in och svetsa konen utan förvrängning.
När du väljer en leverantör som utför både skalformning och slutmonteringssvetsning förkortar du återkopplingsslingan mellan skaldimensioner och monteringsresultat. A TWC svetsad komponent tillverkare som svetsar skalet, konerna och flänsarna i en anläggning kan korrigera toleransproblem under produktionen snarare än att hitta dem efter att enheterna anländer till din egen monteringsanläggning.
Vanliga skalfel och när utbyte behövs
Även ett välkonstruerat omvandlarskal kan misslyckas i drift. Att känna igen fellägena är viktigt eftersom reparationsstrategin skiljer sig beroende på om skalet eller substratet är den skadade delen.
Primära fellägen
- Korrosionsperforering: Vägsalt, fukt och upprepad termisk cykling angriper skalet från utsidan medan avgaskondensat attackerar från insidan. Aluminiserat stål misslyckas snabbare när beläggningen går sönder.
- Termisk trötthetssprickning: Upprepad uppvärmning och nedkylning gör att svetsarna eller basmetallen vid skarpa hörn spricker med tiden.
- Fysisk påverkan skada: En hård stöt kan buckla skalet, komprimera mattan lokalt och spräcka det keramiska underlaget inuti.
- Svetssömseparation: Längsgående eller periferiska svetsar kan öppnas om skalmaterialet tröttnar ut eller om de ursprungliga svetsparametrarna var inkonsekventa.
Symtom och beslutslogik
När ett skal havererar ökar avgasljudet och du kan känna lukten av råa avgaser under fordonet. Om skadan är en enkel läcka nära skalkroppen men substratet förblir intakt, är det mycket mer ekonomiskt att byta ut endast skalenheten än att byta ut hela omvandlaren. OEM-ersättningsomvandlare kan vara extremt dyra, med vissa fordonsägare som rapporterar kostnader över $4 700 per sida på vissa plattformar. Att köpa en fristående skalsvets som en servicedel är ofta ett praktiskt alternativ.
Men om felet uppstod på grund av att substratet kollapsade eller delvis blockerade, behöver omvandlaren bytas ut helt. I så fall behöver du hela katalysatorenheten, inte bara skalet. Om skalet misslyckades på grund av mekanisk påverkan, inspektera substratet för sprickor innan det återanvänds. I de flesta korrosionsdrivna fel kan katalysatorn fortfarande vara kemiskt aktiv, dvs TWC svetsad komponent som buntar ihop ett nytt skal med en ersättningskatalysator är den renare lösningen.
Vilka specifikationer att förbereda när du köper anpassade skal
En vag begäran om ett katalysatorskal garanterar en långsam och oprecis offert. Ju snabbare du kan specificera hela monteringskontexten, desto mer exakt blir leverantörens prissättning och ledtid. Ange åtminstone följande:
- Substratets ytterdiameter och längd: Skalets inre dimension utgår från dessa värden.
- Skalmaterial och väggtjocklek: Ange kvalitet, såsom 409 SS eller 304 SS, och tjockleken, vanligtvis mellan 1,2 mm och 2,0 mm för bilskal.
- Inlopps- och utloppskonens dimensioner: Ange röranslutningsdiametrar och önskad konvinkel.
- Fläns eller klämgränssnitt: Bultmönster, bultstorlekar eller klämtyp som behövs för ditt avgassystem.
- Placering av monteringsfästen: Placering och orientering av konsoler i förhållande till skalets axel.
- Krav på värmesköld: Om en separat värmesköld behövs och dess monteringsmetod.
- Applikationsmiljö: Terrängfordon, terrängutrustning, marin eller stationär generator. Detta avgör både materialspecifikationen och om omvandlaren måste uppfylla en specifik utsläppsstandard som Euro 6.
Om du köper från en katalysatortillverkare som också levererar kompletta katalysatorkomponenter kan du förenkla processen ytterligare, som med TWC svetsad komponent options som inkluderar skal, katalysator och monteringsfunktioner i ett artikelnummer.
Generatoruppsättningstillämpningar illustrerar behovet av klarhet i specifikationerna. Stora stationära enheter och små mobila enheter ställer mycket olika termiska och vibrationskrav på skalet. Ett skal som fungerar på en 1000 kW generator med en kraftig ljuddämpare kommer att skilja sig radikalt från ett som används på ett 20 kW backupset, både i diameter och i materialtjocklek. Ju mer exakt du definierar driftspunkten, desto bättre kan skalets och katalysatorns prestanda matcha applikationen.
Varför arbeta med en tillverkare som täcker beläggning, substrat och skalmontering
Skillnaden mellan att köpa ett skal från en ren plåttillverkare och att köpa det från en katalysatortillverkare spelar större roll i praktiken än vad det kan se ut på papper.
Dimensionellt ansvar
När en leverantör utför substratval, katalytisk beläggning, konservering och skalsvetsning, är dimensionstoleranskedjan sluten inom ett enda kvalitetssystem. Det washcoated substratets slutliga diameter, mattkompressionen och skalets innerdiameter hanteras som en design. Om ett problem dyker upp vid montering är det ingen tvist om vem som äger toleransen. Detta minskar den tekniska tiden som går åt till att stämma av datablad från flera leverantörer.
Kortare leveranskedja
Att skicka ett bart substrat till en plats för beläggning och sedan till en metallaffär för konservering ökar både logistikkostnaden och risken för hanteringsskador. Att konsolidera dessa steg förkortar ledtiden och sänker kraven på lagerbuffert.
Validering på systemnivå
En emissionsstandard som Euro 6 är inte enbart en egenskap hos substratet. Katalysatorn, skalet, mattan och monteringen måste fungera som ett system för att bibehålla konverteringseffektiviteten under den nödvändiga hållbarhetsperioden. En tillverkare som bygger hela monteringen kan köra eller koordinera de relevanta valideringstesterna och dokumentera att den specifika kombinationen av skal och belagt substrat uppfyller standarden.
För en OEM eller en avgassystemintegratör är den praktiska innebörden detta: fråga din leverantör om de kan leverera hela katalysatorpaketet, från substrat och beläggning till den svetsade skalenheten. När den möjligheten finns slutar skalet att vara ett separat inköpsobjekt och blir en del av en enda ansvarig komponent, vilket vanligtvis är det bättre tekniska beslutet.
Tidigare inlägg
DOC Oxidation Catalyst Guide: Hur det fungerar, prestanda och urval
Nästa inlägg
Vad gör en 3-vägs katalysator?
Nyheter
